
- COMPAÑÍA
- Productos
- SERVICIO
- CALIENTE
- Competencias centrales
- Historias de éxito
- Noticias y eventos
- CONTACTO
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-28 Origen:Sitio


Dominar el mecanizado CNC de extrusiones de aluminio presenta desafíos físicos específicos. La vibración, la expansión térmica y la deflexión llevan rápidamente a los equipos estándar más allá de sus límites. Los centros de mecanizado verticales tradicionales simplemente no pueden manejar estos materiales largos de manera eficiente. Requieren cambio de índice manual. Esto destruye tolerancias precisas y prolonga los tiempos de ciclo. Sabemos que la precisión es importante cuando se producen componentes para industrias exigentes. Necesita equipos especializados diseñados para controlar los armónicos y la deriva térmica en tramos extensos.
Esta guía proporciona un marco basado en evidencia para evaluar equipos de mecanizado de extrusión dedicados. Cubrimos aplicaciones críticas como automatización industrial, aeroespacial y marcos estructurales. Aprenderá los criterios exactos necesarios para seleccionar equipos en función de la rigidez y la longitud del recorrido. Al combinar la dinámica del husillo y las estrategias de sujeción adecuadas, ayudamos a los gerentes de producción a optimizar su planta de fabricación. Puede garantizar la eficiencia operativa, eliminar desechos y mantener tolerancias geométricas perfectas en secciones largas.
Los VMC estándar son muy ineficientes para perfiles de más de 3 metros; dedicados Los centros de mecanizado de perfiles CNC eliminan la necesidad de cambiar el índice.
La velocidad y el par del husillo deben alinearse con los parámetros de corte específicos del aluminio para evitar la soldadura de virutas y fallas de la herramienta.
Las estrategias de sujeción son tan críticas como la propia máquina: se requiere una sujeción neumática y reposicionable para mitigar la vibración en tramos largos.
Pasar de un centro de mecanizado de perfiles CNC de pórtico de alta precisión de 3 ejes a un centro de mecanizado de perfiles CNC de 4 ejes o su equivalente de 5 ejes reduce significativamente el tiempo de manipulación para operaciones de múltiples lados.
Primero debemos abordar el comportamiento físico de los materiales extruidos. Las extrusiones son estructuras inherentemente huecas. Carecen de masa sólida. Sin la rigidez adecuada del equipo, encontrará fuertes resonancias y vibraciones. Los armónicos generados durante el corte a alta velocidad provocan acabados superficiales deficientes. También aceleran el rápido desgaste de las herramientas. Los molinos estándar no pueden amortiguar estas vibraciones específicas de forma eficaz.
La expansión térmica presenta otro obstáculo importante. El aluminio posee un alto coeficiente de expansión térmica. El mecanizado genera una inmensa fricción y calor. Un perfil largo se expandirá considerablemente durante la eliminación de material pesado. El mecanizado de longitudes continuas requiere estrictos protocolos de refrigerante. Las máquinas de extrusión dedicadas compensan activamente la deriva térmica. Si no se ajustan, las coordenadas del agujero se saldrán de la tolerancia a lo largo de un largo tramo.
La gravedad introduce el desafío de la desviación. Los perfiles huecos largos se hunden naturalmente en el centro. Evaluar cómo la bancada de una máquina soporta el material en tramos de 3 a 18 metros sigue siendo un primer paso no negociable. Un soporte de cama insuficiente garantiza piezas arqueadas. Debe evaluar las capacidades de soporte dinámico debajo de la zona de corte.
Muchas tiendas intentan una transición arriesgada de los enrutadores aficionados a la producción industrial. Los enrutadores de pórtico livianos fallan constantemente bajo demandas de gran volumen. Carecen de masa de yeso pesada. Presentan un par de servo insuficiente. No pueden mantener tolerancias estrictas bajo cargas estructurales sostenidas. La producción industrial exige arquitecturas de marco rígido construidas específicamente para la eliminación de metales pesados.
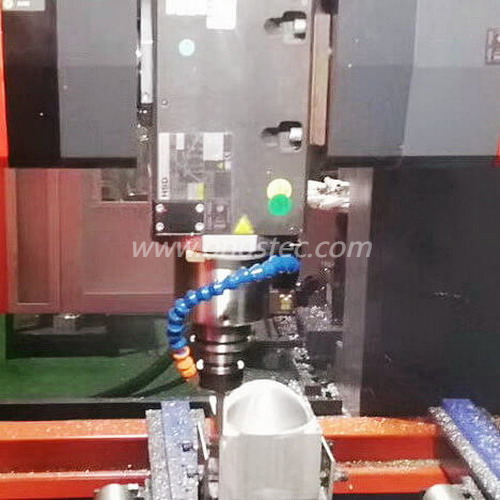
La elección de la arquitectura de máquina correcta dicta todo el flujo de producción. Diferentes industrias exigen distintas capacidades operativas. Los centros estándar de 3 ejes de lecho largo tienen un propósito específico y limitado. Funcionan mejor para operaciones de una sola cara. Aquí encajan perfectamente la perforación, el roscado y los marcos estructurales básicos. Sin embargo, existen graves limitaciones. Debes voltear manualmente las extrusiones de varios lados. Esta intervención manual aumenta el tiempo de preparación. También introduce en gran medida riesgos de acumulación de tolerancia. No desaconsejamos configuraciones de 3 ejes para geometrías complejas de múltiples lados.
La actualización a un centro de mecanizado de perfiles CNC de pórtico de alta precisión de 4 ejes transforma flujos de trabajo complejos. El mecanizado de múltiples lados se produce sin soltar la pieza. Puede procesar fácilmente el frente, la parte superior y la parte posterior simultáneamente. Estas máquinas destacan en la fabricación de muros cortina. Dominan la producción de estructuras para accidentes automovilísticos y los marcos de automatización industrial. La eliminación de configuraciones secundarias mejora drásticamente la precisión de la posición verdadera geométrica. Reduce el tiempo de manipulación del operador y evita errores de alineación.
Las aplicaciones aeroespaciales y de transporte masivo exigen una escala masiva y una articulación compleja. Estos sectores cuentan con un centro de mecanizado de perfiles de pórtico CNC de gran tamaño de 5 ejes y 18 m . Las vigas estructurales de ferrocarril y los ángulos compuestos complejos exigen una interpolación simultánea completa de 5 ejes. La evaluación requiere una estricta verificación de ingeniería. Debe verificar cuidadosamente los requisitos de base de la máquina. La compensación de la precisión volumétrica en todo el recorrido del eje X de 18 metros garantiza una precisión lineal perfecta. Estas enormes unidades representan el pináculo de la capacidad de procesamiento de extrusión.
Audite su perfil de extrusión más complejo antes de solicitar cotizaciones.
Mida el componente más largo que planea producir durante los próximos cinco años.
Evite subestimar la duración de su viaje para ahorrar capital inicial.
Requiere cortes de prueba estándar que demuestren la precisión de la posición real.
Los ingenieros de adquisiciones deben mirar más allá de los folletos básicos. La evaluación de los componentes internos centrales garantiza el éxito a largo plazo. Las especificaciones del husillo para aluminio difieren mucho de las del mecanizado de acero. El aluminio exige velocidad, no fuerza bruta. Los husillos de altas RPM que funcionan entre 12.000 y 24.000 RPM funcionan mejor. Combine esta velocidad con un par de torsión bajo a medio. Busque específicamente conos HSK-63F o ISO30. Proporcionan el equilibrio necesario a velocidades extremas. Los conos estándar sufren descentramiento y vibración bajo altas fuerzas centrífugas.
Los sistemas de accionamiento y masa del pórtico dictan el acabado superficial general. Compare los mecanismos de piñón y cremallera con los motores lineales en el eje X. Evalúe de cerca el peso estructural del pórtico móvil. El hierro fundido, más pesado, absorbe las vibraciones armónicas mucho mejor que el acero fabricado. Los lechos de hormigón polímero ofrecen características de amortiguación incluso superiores. La masa elevada evita que la resonancia del cortador resuene a través de las delgadas paredes de extrusión.
El mecanizado de aluminio produce grandes volúmenes de virutas fibrosas o granulares. El aluminio se derrite fácilmente bajo fricción. Con frecuencia se pega a la herramienta de corte. Evalúe minuciosamente las capacidades de evacuación de virutas. Necesita diseños de transportadores robustos. Los sistemas de recuperación de refrigerante nebulizado evitan atascos en las extensas plataformas de la máquina. La lubricación de cantidad mínima (MQL) a menudo supera al refrigerante de inundación tradicional en pórticos largos.
La compatibilidad del software y el control afecta las operaciones diarias. El controlador debe procesar archivos masivos de código G sin problemas. La creación de perfiles de extrusión genera código pesado. Evalúe las capacidades de integración del sistema con anticipación. El software CAD/CAM estándar debe conectarse al controlador de la máquina sin cuellos de botella propietarios. La transferencia de datos fluida garantiza tiempos de configuración rápidos.
Comparación del cono del husillo para el procesamiento de extrusión
Especificación cónica | Capacidad de RPM | Amortiguación de vibraciones | Mejor uso de la aplicación |
|---|---|---|---|
Cat40 | Hasta 12.000 RPM | Moderado | Acero pesado, corte lento. |
ISO30 | Hasta 24.000 RPM | Alto | Aluminio de uso liviano, enrutamiento |
HSK-63F | Hasta 30.000 RPM | Excepcional | Fresado de extrusión industrial de alta velocidad |
Los métodos estándar de sujeción de piezas fallan habitualmente en extrusiones largas. La sujeción de materiales huecos presenta un desafío físico único. Prensas mecánicas estándar deforman paredes delgadas de extrusión. Aplicar demasiada presión aplasta las correas internas. Aplicar muy poca presión hace que la pieza se salga durante cortes pesados. Los equipos dedicados resuelven esto mediante un diseño de accesorios inteligente.
Debe evaluar máquinas con pinzas neumáticas y servocontroladas. Estos sistemas inteligentes cuentan con zonas de sujeción independientes. Se reposicionan automáticamente según los comandos del código G. Se deslizan horizontalmente para adaptarse a su geometría de extrusión específica. Esto evita colisiones durante operaciones de mecanizado multieje. Las abrazaderas reposicionables aseguran el material firmemente sin inducir fuerza aplastante.
Los sistemas de soporte dinámicos representan otra característica crítica. La gravedad empuja hacia abajo en tramos de más de tres metros. Busque soportes emergentes programables. Se elevan debajo del material directamente debajo de la zona de corte. Previenen la desviación hacia abajo durante operaciones de inmersión pesadas. Sin soporte dinámico, las brocas se desviarán. Las tolerancias de posición verdadera fallarán en la mitad de la extrusión.
Evalúe cuidadosamente sus estrategias de herramientas de mandíbula. Las mordazas universales manejan eficazmente las ranuras en T estándar. Se adaptan fácilmente a perfiles cuadrados sencillos. Sin embargo, los disipadores de calor complejos y las formas arquitectónicas personalizadas requieren enfoques diferentes. Probablemente necesitarás mandíbulas blandas mecanizadas a medida. Considere el tiempo necesario para mecanizar mordazas blandas personalizadas para cada perfil único. La estandarización de sus diseños de extrusión minimiza estos cuellos de botella de herramientas personalizadas.
Uso de prensas mecánicas rígidas en secciones de paredes delgadas.
No soportar el tramo central de extrusiones de más de cuatro metros.
Ignorar las zonas de colisión de las abrazaderas durante la programación de 4 ejes.
Sujeción directa sobre cavidades internas huecas sin soporte.
La adquisición de equipos especializados presenta distintos desafíos para las instalaciones. Las máquinas de pórtico largo de alta precisión requieren una infraestructura especializada. El suelo de una fábrica estándar no puede soportar adecuadamente una plataforma de máquina de 18 metros. Se deben verter cimientos aislados de hormigón armado. Estas bases especializadas evitan que las vibraciones ambientales lleguen a la máquina. Mantienen una nivelación absoluta durante décadas. Saltarse los trabajos de cimentación destruye la precisión volumétrica.
La curva de adopción de operadores exige mucha atención. Pasar de fresadoras verticales estándar a centros de perfiles complejos requiere nuevas habilidades. Los operadores deben dominar la programación CAM avanzada. Los movimientos simultáneos de 4 y 5 ejes requieren una generación de trayectorias de herramienta sofisticada. Evitar colisiones se vuelve fundamental en camas largas. Considere el tiempo de inactividad de la capacitación extensa en su plan de implementación inicial. Recomendamos asociarse estrechamente con el OEM para la certificación de operadores in situ.
Los supuestos de mantenimiento difieren mucho en maquinaria de largo recorrido. Verifique cuidadosamente los acuerdos de nivel de servicio OEM elegidos. Las comprobaciones de alineación del pórtico conllevan mayores exigencias de mantenimiento preventivo. Las reconstrucciones del husillo ocurren con más frecuencia debido a operaciones continuas a altas RPM. Los sistemas de lubricación de guías lineales deben cubrir distancias de recorrido enormes. Descuidar estos sistemas de lubricación conduce a fallas catastróficas en los rieles. Establezca rutinas estrictas de mantenimiento preventivo basadas en un calendario inmediatamente después de la instalación.
La evaluación de equipos de extrusión especializados requiere un enfoque estricto en las realidades físicas. La elección correcta de la máquina depende de la longitud máxima del perfil y de los tiempos de ciclo requeridos. La selección del acceso multilateral adecuado determina si necesita capacidades de 3, 4 o 5 ejes. Priorice la masa pesada del pórtico, los husillos HSK de altas RPM y la sujeción neumática inteligente. Estos elementos neutralizan directamente las vibraciones y la expansión térmica.
Su próximo paso requiere verificación activa. Solicite un corte de prueba física al OEM utilizando su perfil de extrusión más complejo. No confíe en materiales de demostración estándar. Solicite un informe de la máquina de medición de coordenadas (CMM) sobre su pieza de prueba terminada. Verifique las tolerancias geométricas de posición verdadera en toda la longitud del material. Tomar estos pasos basados en evidencia le garantiza seleccionar el centro de mecanizado perfecto para su planta de producción.
R: Las extrusiones livianas encajan físicamente en enrutadores de mesa estándar. Sin embargo, el mecanizado industrial requiere un husillo rígido y una sujeción adecuada con ranura en T. Los enrutadores estándar carecen de masa para evitar las vibraciones. Debe utilizar accesorios específicos para evitar que las delgadas paredes de los perfiles 2020 colapsen bajo la presión de corte.
R: Un centro de 4 ejes genera una inmensa eficiencia al reducir las configuraciones manuales. Elimina los errores de apilamiento de tolerancia al mecanizar tres lados de un perfil en una sola operación de sujeción. Previene errores de alineación humana y acelera drásticamente el rendimiento de producción continua en materiales largos.
R: El aluminio se funde y suelda fácilmente a los cortadores. Debe utilizar cantidad mínima de lubricación (MQL) o refrigerante de inundación a alta presión. Combine una lubricación adecuada con herramientas de carburo sólido sin recubrimiento y de alto pulido. Elija geometrías específicamente optimizadas para aluminio para garantizar una rápida evacuación de virutas y temperaturas de corte frías.


