
- COMPAÑÍA
- Productos
- SERVICIO
- CALIENTE
- Competencias centrales
- Historias de éxito
- Noticias y eventos
- CONTACTO
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-03 Origen:Sitio


El mecanizado de configuraciones múltiples a menudo presenta graves problemas de acumulación de tolerancias. Aumenta la intervención del operador e infla artificialmente los tiempos de ciclo. Esto es especialmente cierto para perfiles de aluminio largos o complejos. La transición a un flujo de trabajo de una sola abrazadera es una forma muy eficaz de escalar la producción. Sin embargo, requiere una alineación precisa entre el soporte de piezas, la estrategia CAM y las capacidades de la máquina. Hacerlo bien transforma su planta de fabricación. Eliminas el exceso de manipulación manual. También reduce el desperdicio causado por puntos de referencia desalineados. Esta guía proporciona una hoja de ruta técnica para evaluar equipos, seleccionar accesorios y planificar un flujo de trabajo de procesamiento de aluminio de configuración única. Aprenderá cómo aumentar el rendimiento sin comprometer la precisión de las piezas. Cubrimos todo, desde sujeción de piezas especializada hasta programación consciente de colisiones para garantizar un éxito constante en la producción.
El procesamiento con una sola abrazadera elimina los errores de desplazamiento de datos, lo que reduce las tasas de desechos y la dependencia de la reinstalación manual.
El éxito depende de medios de sujeción especializados, como prensas de bajo perfil o sistemas de vacío, que eviten la deformación en extrusiones de aluminio de paredes delgadas.
La selección del equipo (3 ejes frente a 4 ejes) debe alinearse estrictamente con la geometría del perfil y el volumen de producción requerido.
Se requiere una inversión inicial en programación CAM con detección de colisiones para maximizar de forma segura el alcance de la herramienta en una sola configuración.
Los flujos de trabajo tradicionales a menudo dependen de múltiples configuraciones para completar una sola pieza. Cambias de posición constantemente las piezas. Cada vez que un operador voltea una extrusión, introduce un pequeño error de posición. Estas desviaciones microscópicas se agravan rápidamente. A esto lo llamamos acumulación de tolerancia. Durante una extrusión prolongada, esta acumulación provoca piezas rechazadas y material desperdiciado. Los operadores también pierden valiosas horas cambiando los aparatos. Su eje permanece inactivo mientras se realizan ajustes manuales. Estos costos ocultos erosionan los márgenes de ganancias.
La implementación de una estrategia de una sola abrazadera transforma el mecanizado CNC de aluminio. Debemos establecer métricas objetivas para medir el éxito de esta transición. Su objetivo principal es una mejora mensurable en los indicadores clave de rendimiento. Buscamos los siguientes criterios:
Reducción del tiempo total del ciclo de piso a piso: la eliminación de los volteos manuales aumenta directamente la producción diaria.
Cpk (índice de capacidad de proceso) mejorado: la referencia de datos consistente garantiza que las características se alineen perfectamente en todo momento.
Menores tasas de desperdicio inducidas por accesorios: las piezas permanecen seguras sin sufrir tensiones de sujeción repetidas.
Las propiedades del aluminio exigen una atención específica durante el mecanizado. El material cuenta con una excelente maquinabilidad. Sin embargo, sigue siendo muy propenso a sufrir distorsiones por sujeción. Las paredes delgadas se deforman fácilmente. Además, el aluminio absorbe y retiene el calor rápidamente. La expansión térmica hace que las piezas crezcan durante los ciclos de corte agresivos. La reducción de la configuración minimiza el tiempo que una pieza dedica a absorber el calor ambiental y de corte. Consolidar las operaciones en una sola configuración resulta muy beneficioso y técnicamente exigente. Debes gestionar fuerzas y temperaturas a la perfección.
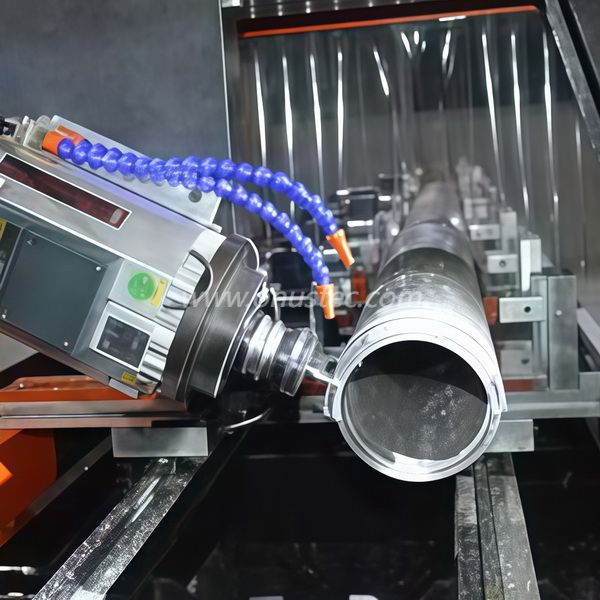
La distorsión de la sujeción arruina más extrusiones de aluminio que los parámetros de corte deficientes. La presión de tornillo de banco estándar aplasta fácilmente perfiles de paredes delgadas. Los operadores a menudo aprietan demasiado las abrazaderas para evitar que las piezas se resbalen. Esta práctica deforma el metal. Cuando sueltas la abrazadera, el material regresa. Las características cuidadosamente maquinadas de repente salen de la tolerancia. Debemos abordar esta distorsión de sujeción directamente.
Los expertos de la industria confían en soluciones basadas en evidencia para proteger extrusiones delicadas. Necesita hardware especializado para sujetar la pieza con firmeza pero con suavidad. Considere estos métodos probados:
Prensas de bajo perfil: Estas prensas agarran solo la fracción inferior de una pulgada de la culata. Maximizan el acceso de herramientas a los lados y a los bordes inferiores. El husillo se mueve libremente sin interferencias.
Mordazas blandas personalizadas: los maquinistas cortan perfiles negativos de la extrusión en mordazas de aluminio o acetal. Estas mordazas personalizadas distribuyen la fuerza de sujeción de manera uniforme en contornos complejos. Previenen el aplastamiento localizado.
Métodos de fijación y adhesivo al vacío: Algunas placas arquitectónicas son extremadamente delgadas. La sujeción mecánica simplemente falla. Usamos mesas de vacío o cintas acrílicas de doble cara para mantener planas estas partes delicadas.
La mitigación de riesgos requiere una estricta disciplina operativa. No puedes adivinar cuánta fuerza aplicar. Los operadores deben utilizar llaves limitadoras de torsión. Estas herramientas garantizan configuraciones repetibles en todo momento. Los sistemas de sujeción dinámicos también ayudan. Ajustan la fuerza de sujeción en función de la carga de corte. El material nunca debe alcanzar su límite elástico. Una sujeción adecuada garantiza que sus extrusiones permanezcan impecables durante todo el ciclo de mecanizado.
La selección del centro de mecanizado adecuado determina el éxito de su flujo de trabajo con una sola abrazadera. Debe alinear las capacidades del equipo estrictamente con la geometría de su perfil. Las extrusiones lineales estándar requieren un enfoque diferente al de las fachadas arquitectónicas complejas.
A veces, un equipo más sencillo realiza el trabajo a la perfección. Identifique cuándo es suficiente un Estas máquinas destacan en extrusiones lineales estándar. Manejan sin esfuerzo taladrado de una sola cara, fresado y marcos industriales simples. Al evaluar una máquina de 3 ejes, verifique varias especificaciones clave. Busque velocidades de recorrido rápido para minimizar el tiempo sin corte. Asegúrese de que las RPM del husillo admitan altas tasas de eliminación de material (MRR). Al aluminio le encantan las altas velocidades, que a menudo requieren entre 18.000 y 24.000 RPM. Finalmente, verifique la longitud de la cama. Los perfiles largos necesitan camas extendidas o capacidades de paso para evitar el reposicionamiento manual. centro de mecanizado rápido de perfiles CNC de aluminio de 3 ejes .
Las geometrías más complejas exigen una cinemática avanzada. Identifique cuándo es obligatorio un Los perfiles arquitectónicos de múltiples lados requieren rotación. Los ángulos complejos y las trayectorias de herramientas giratorias continuas son imposibles en máquinas estándar de 3 ejes sin volver a fijarlas. Al evaluar soluciones de 4 ejes, examine minuciosamente la rigidez del muñón giratorio. Asegúrese de que soporte el apalancamiento de extrusiones largas. Decida entre capacidades de 4º eje continuas e indexadas. El movimiento continuo permite el corte simultáneo en varios ejes. El movimiento indexado bloquea la pieza en ángulos específicos. Además, verifique los sistemas de evacuación de virutas de alta resistencia. La gravedad a menudo atrapa las virutas en cavidades rotadas. centro de mecanizado CNC de fachada de muro cortina de aluminio de 4 ejes .
Considere la escalabilidad y el tamaño de la máquina. Evalúe el espacio de piso disponible versus la longitud máxima de extrusión. También es necesario evaluar la capacidad del cambiador automático de herramientas (ATC). Las operaciones de configuración única requieren una biblioteca de herramientas diversa. Un ATC robusto garantiza que la máquina nunca se detenga a esperar cambios manuales de herramientas.
Comparación de características del equipo
Característica | Centro de mecanizado de 3 ejes | Centro de mecanizado de 4 ejes |
|---|---|---|
Aplicación primaria | Perforación de una cara, extrusiones lineales estándar | Perfiles de varios lados, fachadas arquitectónicas complejas |
Capacidad posicional | Ejes lineales X, Y, Z | Posicionamiento giratorio X, Y, Z más eje A |
Complejidad de sujeción de piezas | Moderado; configuraciones sencillas de tornillo de banco o abrazadera | Alto; Requiere muñones giratorios o mandriles indexados. |
Limitaciones del alcance de la herramienta | Limitado a las funciones laterales superiores y accesibles | Excelente; accede a múltiples caras en una sola abrazadera |
Una estrategia de una sola abrazadera presenta desafíos físicos y de programación únicos. El alcance de la herramienta frente a la rigidez crea un equilibrio inherente. Para alcanzar accesorios de bajo perfil a menudo se requieren herramientas más largas. La extensión prolongada de la herramienta aumenta el riesgo de vibración. También provoca deflexión al cortar aluminio. Esto lo mitigamos mediante el uso de portaherramientas que amortigüen las vibraciones. Los soportes hidráulicos o de ajuste por contracción proporcionan una concentricidad y rigidez superiores. Debe equilibrar la necesidad de alcanzar las funciones laterales con la necesidad de una configuración de corte rígida.
Evitar colisiones se convierte en una necesidad absoluta. Le está pidiendo al eje que navegue por accesorios y muñones personalizados. Debe utilizar una simulación precisa de gemelos digitales en su software CAM. Los programadores construyen modelos 3D exactos de la máquina, el accesorio y el material. El software simula cada movimiento antes de que la máquina real se mueva. Esto evita accidentes catastróficos entre el husillo y el accesorio. Mecanizar varias caras en una sola configuración no deja lugar a conjeturas.
Las estrategias de evacuación de virutas requieren una planificación cuidadosa. Las configuraciones individuales a menudo implican cavidades profundas o geometrías rotadas. Las virutas se acumulan dentro de estas cavidades. Recortar virutas arruina los acabados de las superficies y rompe las fresas. Programe trayectorias de herramientas que permitan que las virutas se limpien de forma natural. Utilice refrigerante a alta presión para eliminar los residuos. Los chorros de aire funcionan excepcionalmente bien con el aluminio, ya que evitan que las virutas se adhieran al cortador. La intervención manual debe ser cero durante un ciclo totalmente optimizado.
La gestión térmica es igualmente crítica. Las configuraciones individuales de ciclo largo generan una cantidad significativa de calor. El aluminio cuenta con un alto coeficiente de expansión térmica. El material se alarga físicamente a medida que se calienta. Si mecaniza una extrusión de tres metros sin gestionar el calor, los agujeros finales saldrán de la tolerancia. Gestione la acumulación de calor optimizando las tasas de alimentación. Mantenga alta la carga del chip para que el calor se transfiera al chip, no a la pieza. El enfriamiento del programa se detiene si es necesario.
Navegar por el mercado de equipos requiere un marco estructurado de evaluación de proveedores. Debe eliminar las afirmaciones de marketing para evaluar la verdadera capacidad. Si planea comprar una máquina, exija pruebas de escurrimiento rigurosas. No acepte pruebas en bloques de demostración estándar. Pídales que corten sus perfiles específicos. Verifique la precisión posicional de largo recorrido mediante interferometría láser. Una máquina puede mantener tolerancias estrictas de más de 500 mm, pero desviarse severamente sobre una plataforma de 3 metros.
Si subcontrata la producción, evalúe cuidadosamente a sus socios de mecanizado. Solicite documentación de sus estrategias de sujeción de piezas. Pregunte cómo combaten la distorsión de las paredes delgadas. Revise sus procesos de control de calidad para verificar la tolerancia de configuración única. Un socio fiable comparte voluntariamente sus datos sobre la capacidad de sus procesos.
El nivel de servicio y el cumplimiento son inmensamente importantes. Asegúrese de que todo el equipo cumpla con los estándares de seguridad regionales como CE o UL. No pase por alto el soporte posventa. Los proveedores deben ofrecer soporte técnico localizado y receptivo. Las integraciones complejas de 4 ejes inevitablemente requieren solución de problemas. Esperar semanas a un técnico paraliza tu producción.
Definir elementos de acción inmediata para seguir adelante. Comience por realizar un estudio de tiempos de sus piezas de configuración múltiple actuales. Documente las horas de mano de obra dedicadas a voltear y reindicar piezas. Calcule el retorno de la inversión (ROI) potencial basándose estrictamente en la reducción del tiempo del ciclo y la eliminación de desechos. Estos datos proporcionan la justificación necesaria para actualizar su flujo de trabajo.
La transición a un flujo de trabajo de mecanizado CNC de aluminio con una sola abrazadera ofrece enormes ventajas operativas. Requiere una mayor planificación inicial y una sujeción especializada. Debe invertir en simulación CAM robusta y accesorios de precisión. Sin embargo, el retorno de la inversión en rendimiento y precisión justifica fácilmente el esfuerzo para la producción de perfiles de volumen medio a alto. Elimina la acumulación de tolerancias, reduce la fatiga del operador y reduce drásticamente las tasas de desechos.
Dé el siguiente paso hacia la optimización de su planta de fabricación. Envíe un dibujo CAD de su extrusión más problemática a un especialista en equipos para obtener una estimación del tiempo de ciclo. Solicite una consulta personalizada sobre sujeción de piezas para ver cómo las prensas de bajo perfil pueden transformar su proceso. Revise las especificaciones detalladas de la máquina para encontrar la opción perfecta para sus necesidades de producción.
R: La prevención de vibraciones se basa en una sujeción rígida del trabajo y una breve extensión de la herramienta. Utilice mordazas suaves hechas a medida para soportar completamente las paredes delgadas. Actualice a portaherramientas con amortiguación de vibraciones, como mandriles hidráulicos o de ajuste por contracción. Finalmente, optimice sus feeds y velocidades. Mantenga una gran carga de viruta para estabilizar la fresa y utilice trayectorias de herramientas de fresado dinámicas de alta velocidad para reducir el compromiso radial.
R: Una máquina de 3 ejes sobresale en tolerancias de una sola cara. Sin embargo, el trabajo en múltiples lados requiere un giro manual en un centro de 3 ejes. Esta reindexación manual aumenta el riesgo de cambio de datos. Una máquina de 4 ejes utiliza posicionamiento giratorio para acceder a múltiples caras sin soltar la pieza, lo que garantiza tolerancias relacionales superiores en todos los lados mecanizados.
R: Los centros de perfiles CNC estándar normalmente manejan longitudes que van desde 3 metros hasta más de 7 metros. Para piezas arquitectónicas excepcionalmente largas, los fabricantes utilizan máquinas con bancadas extendidas. Algunas máquinas especializadas cuentan con capacidades de paso, lo que permite indexar y mecanizar extrusiones más largas que la envolvente de la máquina en segmentos secuenciales.
R: Una fuerza de sujeción excesiva dobla o aplasta físicamente el aluminio de paredes delgadas. Los maquinistas cortan los rasgos en este estado distorsionado. Una vez que se abre el tornillo de banco, el material experimenta un efecto de "retorno elástico". La pieza vuelve a su forma natural, pero las características mecanizadas instantáneamente salen de la tolerancia. La aplicación de torque de precisión es obligatoria.


