
- COMPAÑÍA
- Productos
- SERVICIO
- CALIENTE
- Competencias centrales
- Historias de éxito
- Noticias y eventos
- CONTACTO
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-16 Origen:Sitio


El aluminio es altamente mecanizable, pero presenta desafíos únicos en el taller. Este metal es inherentemente pegajoso y propenso a irritarse con el calor. Las configuraciones genéricas de las máquinas a menudo dan como resultado acabados superficiales deficientes, herramientas rotas y tiempos de ciclo subóptimos. Los fabricantes frecuentemente juzgan mal los requisitos específicos para cortar este material de manera eficiente. Necesita configuraciones diseñadas específicamente para maximizar las tasas de eliminación de material (MRR) sin sacrificar la precisión ni aumentar los desechos. Sin el husillo, las herramientas y la configuración de sujeción adecuados, las líneas de producción sufren cuellos de botella y una calidad inconsistente de las piezas.
Esta guía proporciona un marco técnico para evaluar los componentes críticos de una fresadora CNC de aluminio . Nos centramos estrictamente en hacer coincidir las especificaciones del husillo, la geometría de las herramientas y las estrategias de sujeción de piezas con sus requisitos de producción exactos. Continúe leyendo para descubrir cómo puede crear un proceso de mecanizado altamente optimizado.
La elección del husillo determina su límite de producción: las altas RPM favorecen pases (perfiles) ligeros y rápidos, mientras que un par alto es obligatorio para encajar profundamente en bloques sólidos.
La geometría de las herramientas importa más que la velocidad bruta; Dar prioridad a herramientas de carburo de 2 o 3 canales con canales pulidos evita la acumulación de virutas y el filo reconstruido (BUE).
La maleabilidad del aluminio requiere estrategias de sujeción específicas (como mordazas blandas o accesorios de vacío) para evitar la deformación de las piezas durante la extracción de material pesado.
Seleccionar entre conos BT30 y BT40 requiere equilibrar la necesidad de cambios rápidos de herramienta y aceleración con la necesidad de rigidez de la máquina.
Para mecanizar aluminio de forma eficaz es necesario comprender sus propiedades físicas únicas. No se puede tratar como si fuera acero dulce o hierro fundido. Exige estrategias de corte distintas, herramientas específicas y arquitecturas de máquinas personalizadas.
Las aleaciones de aluminio poseen un bajo punto de fusión y una alta ductilidad. Considere las diferencias entre aleaciones comunes. 6061-T6 es muy versátil pero relativamente gomoso. 7075 ofrece alta resistencia y astillas más limpiamente. Ambos comparten una grave vulnerabilidad al calor. A medida que aumentan las temperaturas de corte, la pieza de aluminio se ablanda y alcanza un estado plástico.
Este calor desencadena un fenómeno conocido como borde acumulado (BUE). Las partículas microscópicas de la pieza de aluminio se microsoldan a la herramienta de corte. Una vez que comienza BUE, cambia rápidamente la geometría de la herramienta. La herramienta deja de cortar y comienza a frotar. Esta fricción genera más calor, acelerando el ciclo de microsoldadura hasta que la herramienta se rompe o se destruye el acabado de la pieza.
Muchos operadores creen erróneamente que los metales blandos permiten estructuras de máquinas livianas. Ésta es una suposición peligrosa. Mitigar las vibraciones sigue siendo fundamental. Cortar aluminio de manera eficiente significa llevar las velocidades de avance a sus límites absolutos.
Incluso los metales blandos requieren una alta rigidez dinámica en los centros de mecanizado CNC de servicio pesado para evitar la vibración durante los avances a alta velocidad. La charla deja acabados superficiales terribles. También destruye los cojinetes del husillo con el tiempo. Una máquina de fundición masiva y rígida absorbe estas vibraciones de alta frecuencia, lo que permite que sus herramientas corten limpiamente a velocidades máximas.
Encuadre su decisión de compra en torno a tres métricas mensurables. No confíe en afirmaciones de marketing genéricas. Evalúe su sistema en función de resultados tangibles.
Tiempo de ciclo: Impulsado principalmente por la velocidad del husillo, la aceleración y el compromiso de la herramienta.
Tasa de desechos: Impulsada por la confiabilidad de la sujeción y la rigidez de la máquina que mantiene tolerancias estrictas.
Vida útil de la herramienta: impulsada por el suministro eficaz de refrigerante y la evacuación inmediata de virutas.
Su husillo dicta los límites absolutos de su tasa de eliminación de material. Debe equilibrar la velocidad de rotación con la fuerza de corte. No se pueden optimizar ambos extremos simultáneamente.
El aluminio generalmente requiere velocidades superficiales extremadamente altas (SFM). Debido a esto, los husillos de 10 000 a 24 000+ RPM representan el estándar de la industria. Las altas RPM le permiten mantener cargas de viruta óptimas cuando utiliza fresas de mango de diámetro pequeño.
Sin embargo, la potencia del husillo (medida en kW) debe coincidir con el diámetro de su cortador. Un husillo de 24.000 RPM a menudo carece del par de torsión bajo necesario para accionar una fresa frontal de 3 pulgadas. Por el contrario, un husillo de alto par de 8000 RPM le obligará a utilizar fresas de extremo pequeñas a velocidades de avance extremadamente lentas. Debe identificar los diámetros de herramientas más comunes antes de seleccionar un husillo.
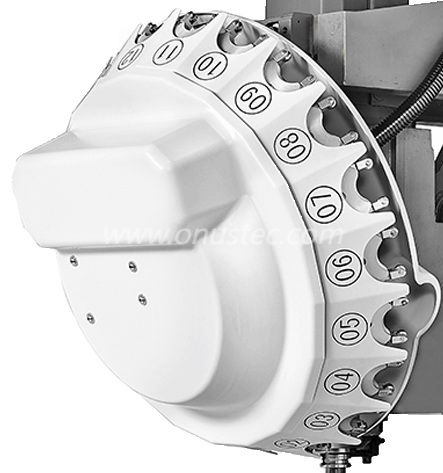
El cono BT30 proporciona una agilidad increíble. Utiliza un portaherramientas más liviano, lo que permite que la máquina realice movimientos mecánicos rápidos.
Caso de uso ideal: extrusiones, perfiles arquitectónicos largos y componentes aeroespaciales livianos. Si sus piezas requieren perforación, roscado o perfilado exhaustivos, esta es su solución.
Ventajas: Un centro de mecanizado de perfiles CNC de servicio pesado BT30 de 3 ejes ofrece una aceleración y desaceleración mucho más rápida. Los tiempos de cambio de herramienta son excepcionalmente cortos. La masa más ligera del husillo reduce el crecimiento térmico, manteniendo las tolerancias ajustadas durante tiradas de producción largas. Sobresale en operaciones de altas RPM.
Limitaciones: El cono BT30 carece del par de torsión bajo y de la rigidez radial para operar fresas planeadoras grandes. Tendrá dificultades para realizar pasadas de desbaste pesadas en palanquillas sólidas.
El cono BT40 ofrece enormes ventajas estructurales para cortes pesados. La brida más grande y el cono más profundo proporcionan una fuerza de agarre sustancial.
Caso de uso ideal: aplicaciones de mecanizado de palanquilla sólida, cavidades profundas y alta tasa de eliminación de material (MRR). Si está acaparando marcos estructurales aeroespaciales a partir de bloques sólidos, necesita esta forma cónica.
Ventajas: Un centro de mecanizado de perfiles CNC de servicio pesado BT40 de 3 ejes proporciona una rigidez radial superior. Ofrece la posibilidad de girar herramientas de mayor diámetro de forma segura. Ofrece una amortiguación de vibraciones mucho mejor para cortes agresivos y profundos.
Limitaciones: La mayor masa del husillo significa velocidades de desplazamiento rápido ligeramente más lentas. Los ciclos de cambio de herramienta tardan más debido al peso del conjunto de herramientas.
Tabla 1: Comparación rápida entre BT30 y BT40 en fresado de aluminio
Especificación | Husillo BT30 | Husillo BT40 |
|---|---|---|
Rango óptimo de RPM | 12.000 - 24.000+ RPM | 10.000 - 15.000 RPM |
Velocidad de cambio de herramienta | Extremadamente rápido (1-2 segundos) | Moderado (3-5 segundos) |
Diámetro máximo de herramienta | Normalmente menos de 0,75 pulgadas | Hasta 3,0+ pulgadas (fresadoras frontales) |
Aplicación primaria | Perfiles, extrusiones, piezas ligeras. | Palanquillas macizas, desbaste pesado |
Seleccionar la herramienta de corte adecuada evita fallas inmediatas. La geometría de las herramientas es mucho más importante que la velocidad bruta de la máquina al cortar aleaciones blandas.
Las fresas de corte de acero estándar suelen tener cuatro o cinco flautas. Usarlos en aluminio es un error crítico. Las fresas de extremo de dos y tres canales sirven como estándares de la industria para el aluminio.
Menos flautas proporcionan valles de viruta mucho más grandes. Las virutas de aluminio son voluminosas y rizadas. Necesitan espacio para evacuar la zona de corte. Si utiliza una herramienta de cuatro flautas, los valles estrechos atrapan las virutas. Las virutas se empaquetan firmemente, se sueldan y rompen la herramienta al instante. Una herramienta de tres flautas ofrece el mejor compromiso. Proporciona una excelente evacuación de virutas y al mismo tiempo mantiene un núcleo lo suficientemente grueso para brindar rigidez.
Recomendamos ángulos de inclinación positivos altos. Desea que el filo corte el material limpiamente en lugar de empujarlo. Empujar crea fricción y calor. El cizallamiento corta de manera eficiente y transfiere el calor directamente al chip.
Los ángulos de hélice pronunciados son igualmente críticos. Busque herramientas con hélices de 35° a 45°. Un ángulo de hélice alto actúa como una barrena. Saca las virutas hacia arriba y las saca rápidamente de los bolsillos profundos, evitando que se vuelvan a cortar.
Los recubrimientos de herramientas interactúan químicamente con la pieza de trabajo. Seleccionar el recubrimiento incorrecto garantiza piezas arruinadas.
Recomendado: Las herramientas de carburo sin recubrimiento (muy pulidas) funcionan excepcionalmente bien. El acabado de espejo permite que las virutas se deslicen sin esfuerzo. Si desea un recubrimiento de mayor duración, elija ZrN (nitruro de circonio) o TiB2 (diboruro de titanio). Ambos ofrecen una lubricidad extrema.
Advertencia: Se desaconseja estrictamente el uso de recubrimientos de TiAlN (nitruro de aluminio y titanio) o AlTiN. El aluminio del revestimiento se adherirá a la pieza de trabajo de aluminio mediante calor. Esta afinidad química provoca una acumulación masiva de bordes casi instantáneamente.
Asegurar una pieza de aluminio presenta un desafío único. Debe sujetarlo con la suficiente fuerza para resistir el desgaste agresivo, pero con la suficiente suavidad para evitar aplastarlo.
El aluminio cede fácilmente bajo presión. Es crucial resaltar el peligro de apretar demasiado las prensas estándar en piezas de aluminio de paredes delgadas. Si sujeta un perfil hueco en un tornillo de banco de acero estándar, las mordazas curvarán el material hacia adentro.
Podrías mecanizar la cara expuesta perfectamente plana. Sin embargo, una vez que sueltas la pieza, el material vuelve a su estado natural. Su superficie mecanizada perfectamente plana se curva inmediatamente. Esta inexactitud dimensional desecha la pieza.
Para combatir la deformación, los operadores implementan mandíbulas blandas mecanizadas. Por lo general, estos se mecanizan a partir de aluminio o plástico mecanizable.
En lugar de sujetar la pieza por dos puntos estrechos, se fresa una cavidad en las mordazas blandas que refleja perfectamente la geometría de la pieza. Las suaves mandíbulas encapsulan la pieza. Esta estrategia distribuye la fuerza de sujeción de manera uniforme en una superficie masiva. Puede sujetar la pieza de forma segura sin riesgo de aplastamiento o curvatura localizada.
Para placas de aluminio grandes y planas o extrusiones largas, las prensas estándar fallan por completo. Restringen el acceso a las herramientas y provocan curvaturas en tramos largos.
Evaluar mesas de vacío para trabajos en láminas planas. Un sistema de vacío mantiene la pieza uniformemente en toda su superficie, dejando la parte superior y los bordes completamente expuestos para el mecanizado. Para componentes estructurales, evalúe sistemas modulares de sujeción de punto cero. Estos le permiten montar accesorios personalizados fuera de la máquina e intercambiarlos en segundos, lo que reduce drásticamente el tiempo de configuración.
Un husillo de alto rendimiento y herramientas afiladas no significan nada si no se puede eliminar el calor y las virutas de la zona de corte. Los sistemas periféricos dictan su verdadera capacidad de producción.
El aluminio requiere una limpieza agresiva de virutas para evitar el recorte. Recortar una viruta endurecida destruye el filo de la herramienta. Debe elegir la estrategia de refrigerante adecuada.
La lubricación de cantidad mínima (MQL) utiliza aire comprimido mezclado con una pequeña fracción de aceite. Elimina las virutas y proporciona suficiente lubricidad para evitar la irritación. MQL mantiene el taller limpio y evita el choque térmico en la herramienta. Alternativamente, el refrigerante de inundación a alta presión literalmente lava las virutas de las bolsas profundas. El refrigerante por inundación sobresale durante el desbaste pesado, pero requiere gabinetes de máquina robustos.
Aborde los descuidos comunes antes de comprar su máquina. El punto de falla más frecuente es la gestión inadecuada del chip.
Las virutas de aluminio son voluminosas e increíblemente ligeras. Flotan sobre el refrigerante y se acumulan rápidamente. Los sistemas de barrena estándar a menudo no logran moverlos de manera efectiva. Necesita transportadores de virutas de alta capacidad y servicio pesado diseñados específicamente para grandes volúmenes. Además, asegúrese de tener suficiente espacio para los tanques de refrigerante periféricos y los sistemas de filtración de alta presión. Los tanques de tamaño insuficiente se calientan rápidamente, lo que degrada el rendimiento del refrigerante.
Cuando evalúe a los proveedores, guíe cuidadosamente el proceso de compra. No acepte folletos de marketing al pie de la letra. Exigir datos empíricos.
Solicite tablas detalladas de torsión del husillo para verificar la potencia a las RPM requeridas.
Exija cortes de prueba MRR verificables en la aleación de aluminio exacta que utiliza en la producción.
Solicite referencias que confirmen el tiempo de actividad de la máquina de instalaciones que cortan piezas similares.
Construir la configuración correcta de la fresadora CNC de aluminio requiere una planificación precisa. Debe alinear el cono del husillo, la geometría de la herramienta y el soporte directamente con la geometría específica de las piezas que fabrica. Un desajuste en cualquiera de estas áreas crea fallas en cascada, desde herramientas rotas hasta componentes desechados.
Concéntrese en maximizar la evacuación de virutas y mantener la rigidez. Comprenda cuándo aprovechar un husillo BT30 para obtener velocidad y cuándo confiar en un husillo BT40 para obtener rigidez estructural. El siguiente paso es validar estos conceptos en la realidad. Recomendamos realizar un estudio de tiempos o una prueba física con un proveedor preseleccionado. Utilice un archivo de pieza representativo para validar sus afirmaciones sobre el tiempo de ciclo e inspeccionar la calidad del acabado superficial resultante.
R: Sí, pero los tiempos de ciclo se verán gravemente comprometidos. Estará limitado por las velocidades de avance de la superficie, lo que hará que el proceso no sea competitivo para la producción de grandes volúmenes. Los husillos lentos no pueden generar la superficie requerida para herramientas de diámetro pequeño, lo que le obliga a trabajar a una fracción de la capacidad real de la herramienta.
R: Las virutas de aluminio son muy propensas a derretirse y soldarse nuevamente sobre la herramienta de corte o la pieza de trabajo, un proceso conocido como excoriación. El nuevo corte de estas virutas endurecidas reduce drásticamente la vida útil de la herramienta y destruye los acabados superficiales al instante. Debes eliminar las fichas inmediatamente.
R: Depende del tamaño de la herramienta y del compromiso radial. Un BT30 es muy rígido para herramientas de menos de 1/2 pulgada que funcionan a velocidades muy altas. Sin embargo, sufrirá fuertes vibraciones si se le asignan operaciones de planeado grandes que son mucho más adecuadas para un husillo BT40 más pesado.


