
- COMPAÑÍA
- Productos
- SERVICIO
- CALIENTE
- Competencias centrales
- Historias de éxito
- Noticias y eventos
- CONTACTO
Vistas:0 Autor:Onustec Hora de publicación: 2026-10-22 Origen:Sitio


El aluminio exige condiciones de corte específicas. Sus propiedades térmicas únicas requieren una rápida disipación del calor para evitar que se derrita. Las máquinas estándar para trabajar la madera fallan completamente bajo estas tensiones industriales. Carecen de una limpieza de viruta adecuada y de un control de resonancia estructural para el trabajo con metales de alta resistencia. Se enfrenta a una decisión crítica para su línea de producción. Debes elegir entre una fresadora de paneles y un centro de mecanizado de perfiles. Esta elección rara vez depende únicamente de la potencia bruta del husillo. En lugar de ello, debe basarlo en la geometría del material, los métodos de sujeción de piezas y los cuellos de botella de su producción diaria. Esta guía le brinda un marco objetivo y centrado en la ingeniería. Nos fijamos en realidades de implementación del mundo real en lugar de simples hojas de especificaciones del fabricante. Aprenderá exactamente cómo evaluar arquitecturas de máquinas. Le ayudaremos a optimizar las operaciones específicas de su taller y evitar costosos errores de producción.
La geometría del material dicta la máquina: el anidamiento de láminas planas requiere la arquitectura de mesa de vacío de un enrutador de paneles, mientras que las extrusiones largas requieren la sujeción dedicada y el acceso por múltiples lados de un centro de perfiles.
Las configuraciones de ejes impulsan el retorno de la inversión: una configuración estándar de 3 ejes es rentable para perfiles 2D, pero el trabajo de extrusión de múltiples lados exige capacidades de 4 o 5 ejes para evitar costosos reposicionamientos manuales.
La rigidez y la lubricación no son negociables: independientemente del tipo de máquina elegida, el fresado CNC de aluminio de alta velocidad requiere masa (amortiguación de vibraciones) y MQL (cantidad mínima de lubricación) confiable para evitar la soldadura de virutas y fallas de las herramientas.
Empiece por evaluar el stock de material. Debe planificar cuidadosamente sus insumos de materiales primarios. ¿Está cortando paneles delgados de ACM (material compuesto de aluminio)? Quizás esté procesando láminas sólidas de aluminio 6061-T6. En su lugar, podría manipular largas extrusiones arquitectónicas 6063-T5. La geometría dicta todo su flujo de trabajo. Los enrutadores de paneles manejan maravillosamente el material plano. Los centros de perfiles abordan formas estructurales largas. Recomendamos realizar una auditoría de material completa antes de continuar. No se puede obligar a una máquina de plataforma a sostener un incómodo soporte en L de manera eficiente.
A continuación, identifique los obstáculos en el tiempo del ciclo. A menudo vemos que los talleres culpan a la velocidad de corte por los retrasos en la producción. Sin embargo, el verdadero retraso suele deberse a la manipulación de piezas. La carga y descarga de material consume valiosas horas del operador. Las operaciones secundarias como el roscado y la perforación lateral también consumen enormes cantidades de tiempo. Debe observar directamente a sus operadores. Obsérvelos mover piezas entre diferentes estaciones de trabajo. Cada punto de contacto manual aumenta el tiempo total del ciclo. La eliminación de estos puntos de contacto debería guiar completamente la elección del equipo. Si los operadores voltean constantemente las piezas para perforar agujeros laterales, el proceso general se ve muy afectado.
Debe abordar las realidades de la tolerancia de inmediato. Debemos establecer expectativas realistas para el acabado de las piezas y la precisión dimensional. El enrutamiento difiere significativamente del fresado CNC tradicional. El fresado ofrece mayor rigidez para una precisión de grado aeroespacial. El enrutamiento proporciona velocidad y versatilidad en gran formato. No se puede esperar una precisión a nivel de micras de un enrutador de pórtico estándar. La expansión térmica por sí sola desplaza grandes láminas de aluminio durante el corte. Debe aspirar a tolerancias de alrededor de ±0,1 mm para tareas de enrutamiento estándar. Planifique sus tolerancias de ensamblaje en torno a estos límites prácticos.
Mejores prácticas: utilice el control estadístico del proceso para realizar un seguimiento diario de las desviaciones de tolerancia actuales.
Error común: comprar una fresadora de alta velocidad esperando la precisión rígida de un centro de fresado de hierro fundido.
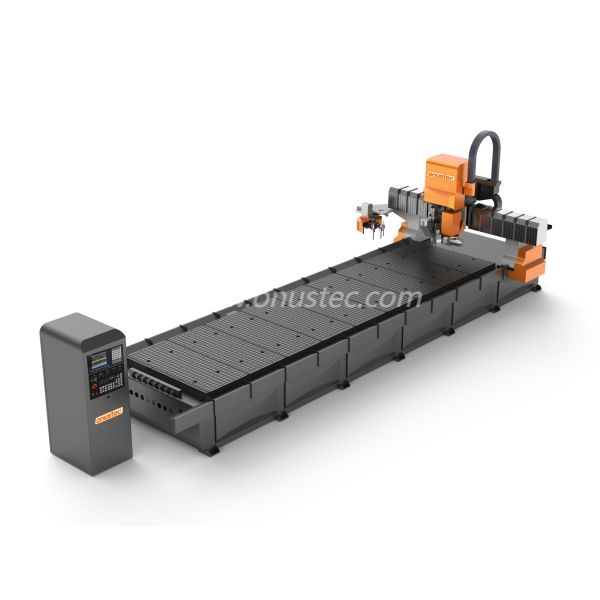
Arquitectura central. Un enrutador de panel utiliza un sistema especializado de sujeción por vacío. Cuenta con un diseño de pórtico optimizado para material plano y grande. Esta arquitectura mantiene láminas delgadas absolutamente planas contra la mesa. Una bomba de paletas giratorias genera vacío a través de un panel poroso de MDF. El MDF distribuye el vacío uniformemente por toda la chapa. El amplio pórtico cubre todo el ancho del material. Distribuye las fuerzas de corte de manera uniforme sobre la enorme base.
Aplicaciones ideales. Querrá esta configuración para anidamiento de gran volumen. Procesa perfectamente materiales compuestos de aluminio. También vemos que se utiliza mucho para paneles aeroespaciales y plataformas marinas. Estas industrias requieren patrones planos masivos. Los operadores cargan hojas completas de 4x8 o 5x10 en el tablero. La máquina perfila rápidamente varias piezas a partir de una sola hoja. Este proceso de anidamiento minimiza significativamente el desperdicio de material. Los operadores también pueden realizar ranurados en V precisos para aplicaciones de plegado arquitectónico.
Integración del sistema. La implementación de un centro de mecanizado enrutador CNC de 3 ejes para aluminio brinda beneficios operativos específicos. Evaluamos sus capacidades en función de las demandas de producción diarias.
Puntos fuertes: logra un alto rendimiento para piezas anidadas en 2D y 2,5D. La programación CAM sigue siendo sencilla. Los operadores aprenden rápidamente el software de 3 ejes. También se beneficiará de un gasto de capital base más bajo.
Debilidades: Se enfrentará a una capacidad deficiente para el mecanizado lateral. Sostener extrusiones largas y estrechas sobre un lecho de vacío causa enormes problemas. Se vuelven muy propensos a las vibraciones y al movimiento parcial. Esta vibración provoca un acabado deficiente de los bordes y un rápido desgaste de la herramienta.
Arquitectura central. Los centros de perfil cuentan con un marco estructural de alta resistencia. Se basan en una sujeción de tornillo de banco neumática ajustable en lugar de presión de vacío. Ofrecen un eje X extendido, que a menudo abarca de 3 a 9 metros. Los fabricantes los diseñan específicamente para manejar extrusiones largas. El diseño abierto permite la carga continua de longitudes masivas. Las abrazaderas neumáticas se ajustan para sujetar de forma segura redes internas complejas.
Aplicaciones ideales. Estas máquinas destacan en muros cortina y componentes estructurales de automóviles. Manejan marcos de puertas y ventanas de manera eficiente. También se utilizan para perfiles industriales con ranura en T. Estas industrias requieren agujeros y ranuras precisos a lo largo de miembros estructurales largos. Una mesa de vacío simplemente no puede asegurar estas formas geométricas. La fabricación de muros cortina requiere orificios de drenaje, cortes para cerraduras y preparación de bisagras. Estas características exigen acceso lateral directo desde el husillo.
Configuraciones avanzadas. Cuando se actualiza, se produce un cambio operativo masivo. Considere mudarse a un centro de mecanizado enrutador CNC de paneles de aluminio de doble husillo y 4 ejes . Esta configuración cambia fundamentalmente su velocidad de producción. La configuración de doble husillo permite operaciones simultáneas y una rápida implementación de herramientas.
Sujeción superior: Las prensas neumáticas se adaptan a la forma del perfil específico. Agarran firmemente el material sin aplastar las secciones huecas.
Acceso multicara: el eje gira para acceder a tres o cuatro lados. Los operadores no necesitan soltar la pieza manualmente.
Operaciones integradas: puede perforar, fresar y roscar en una sola configuración. Esto elimina por completo las estaciones de mecanizado secundarias.
Puntos fuertes: Obtiene enormes ahorros de tiempo con el mecanizado de una sola configuración. Obtendrá una rigidez superior para perfiles de paredes gruesas. Las abrazaderas eliminan las vibraciones por completo. Debilidades: Siguen siendo totalmente inadecuados para el procesamiento de productos laminados estándar. Se enfrenta a una mayor complejidad del software CAM. Requieren una huella física significativa en su tienda.
Debemos evaluar características mecánicas específicas de manera objetiva. Observamos cómo se traducen en resultados de producción diarios.
Fijación y sujeción de piezas. Debemos comparar las mesas matrices de vacío con las pinzas neumáticas regulables. Las mesas de vacío requieren tableros de MDF. También debe realizar cálculos estrictos de CFM (pies cúbicos por minuto). Si pierde presión de vacío, las piezas saldrán despedidas violentamente de la mesa. Debe ubicar su mesa con cuidado para que coincida con el tamaño del material. Esto evita fugas masivas de aire por los bordes. Las abrazaderas neumáticas requieren una planificación de mandíbula personalizada. Debe apoyar las correas internas de las extrusiones para evitar aplastamientos.
Velocidades del husillo y curva de par. Debe evaluar cuidadosamente las RPM del husillo. Las velocidades superiores a 24 000 RPM funcionan mejor para el enrutamiento de hojas delgadas. Las altas RPM evacuan las virutas pequeñas rápidamente. Por el contrario, necesita husillos de alto torque y bajas RPM para trabajos pesados. Manejan perfectamente las operaciones de roscado. También procesan mucho mejor las extrusiones de paredes pesadas. El alto par evita que el husillo se detenga durante cortes agresivos.
Gestión de herramientas y virutas. eficaz El enrutamiento CNC de aluminio exige una gestión impecable de los chips. El enfriamiento por niebla, conocido como MQL, sirve como estándar de la industria. Se enfrenta a graves riesgos con una lubricación inadecuada. El irritamiento ocurre cuando el aluminio caliente se suelda al cortador. La rotura de la herramienta ocurre rápidamente después. Las cubiertas de recolección de polvo funcionan de maravilla para los enrutadores de paneles. Chupan las virutas verticalmente. La extracción de virutas por gravedad y por transportador se adapta mejor a los centros de perfil. Las virutas caen naturalmente en los contenedores debajo de las abrazaderas.
Tabla: Comparación de arquitectura de máquinas
Métrica de evaluación | Sistema de enrutador de paneles | Centro de mecanizado de perfiles |
|---|---|---|
Fijación de la parte primaria | Mesa de matriz de vacío (zonificada) | Abrazaderas Neumáticas Ajustables |
Material de stock óptimo | Hojas Planas (ACM, Placa 6061) | Extrusiones largas (6063 perfiles) |
Capacidad de mecanizado lateral | Requiere volteo manual de piezas | Automatizado mediante husillo de 4 ejes |
Método de extracción de virutas | Campana recolectora de polvo superior | Cama de extracción con transportador por gravedad |
Debe planificar los obstáculos operativos. Vemos que muchas tiendas luchan durante la transición inicial. Una planificación adecuada mitiga estas graves perturbaciones.
Software CAM y capacitación de operadores. La transición desde el software de anidamiento de 3 ejes plantea serios desafíos. Pasar al software de mecanizado de perfiles de 4 ejes crea una curva de aprendizaje pronunciada. Los operadores deben visualizar las trayectorias de herramientas en tres dimensiones. Deben programar cuidadosamente zonas seguras para evitar colisiones. Los operadores a menudo experimentan caídas temporales de productividad. Debe presupuestar el tiempo adecuado para una formación adecuada. Pasar del anidamiento plano 2D DXF a la programación de archivos STEP 3D requiere habilidades completamente nuevas.
Requisitos de las instalaciones. Debe ocuparse del espacio inmediatamente. Los centros de perfiles requieren huellas lineales masivas. Una máquina de 9 metros exige un espacio de carga considerable. Necesita suficiente espacio para maniobrar con seguridad materia prima larga. El volumen de aire comprimido sigue siendo crítico. Tanto las bombas de vacío como los refrigerantes nebulizados consumen aire pesado continuamente. Asegúrese de que el compresor de su taller pueda soportar el enorme consumo de CFM. La carga eléctrica a menudo requiere mejoras en las instalaciones. Los husillos de alta potencia consumen un amperaje enorme durante los cortes agresivos.
Realidades del mantenimiento. El desgaste difiere mucho entre los dos sistemas. Los enrutadores de paneles requieren un mantenimiento constante de la bomba de vacío. Debes cambiar los filtros y revisar los sellos semanalmente. Los spoilers requieren repavimentación frecuente para mantener un plano de referencia plano. Los centros de perfiles exigen mantenimiento de guías lineales y abrazaderas. Debes limpiar las fichas de los guías diariamente. Los cilindros neumáticos requieren aire limpio y seco. La humedad en sus líneas aéreas provocará oxidación interna y fallas en las abrazaderas.
Podemos resumir la lógica de la preselección de forma sencilla. Debe evaluar rigurosamente su volumen de producción primaria. Si el 80% de tus operaciones involucran chapas planas, elige la fresadora de paneles. El valor predeterminado es un enrutador de panel con muchas opciones equipado con brocas de enrutamiento de aluminio dedicadas. Si manipula extrusiones largas con regularidad, gire hacia el otro camino. Si necesita mecanizado de múltiples caras, un centro de perfiles ofrece el único camino viable para escalar.
Considere estos próximos pasos orientados a la acción:
Audite su línea de producción para identificar cuellos de botella exactos en el tiempo de ciclo.
Compile una cartera completa de las geometrías de piezas más comunes.
Se recomienda ejecutar un programa de piezas de prueba (estudio de tiempos) con el fabricante de la máquina utilizando la calidad exacta del material antes de emitir una orden de compra.
Actualice el compresor de aire de su taller si planea utilizar sistemas de nebulización MQL continuos.
R: Debe evitar modificar las fresadoras de madera estándar para metal. El aluminio requiere una alta rigidez estructural y un torque de husillo especializado. Cortar metal exige un sistema robusto de enfriamiento por niebla. La hibridación de máquinas ligeras para la producción continua de aluminio provoca vibraciones intensas. Experimentará malos acabados en los bordes y fallas rápidas de la herramienta.
R: Una máquina de 3 ejes utiliza un estricto movimiento XYZ de arriba hacia abajo. Funciona perfectamente para láminas planas. Una máquina de 4 ejes cuenta con un husillo de corte rotacional indexable. Esto permite que la herramienta gire y acceda a múltiples lados de un perfil. Elimina el reposicionamiento manual de piezas durante el mecanizado de extrusión.
R: Debe concentrarse en cálculos precisos de avance y velocidad. Las cargas de viruta incorrectas generan un calor excesivo. Utilice una geometría de herramientas de flauta O especializada para limpiar las virutas rápidamente. La lubricación por niebla obligatoria (MQL) evita que el material se desgaste. El refrigerante adecuado evita que el aluminio se derrita y se pegue a las cortadoras.


