
- COMPAÑÍA
- Productos
- SERVICIO
- CALIENTE
- Competencias centrales
- Historias de éxito
- Noticias y eventos
- CONTACTO
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-16 Origen:Sitio


El procesamiento de extrusiones largas de aluminio presenta cuellos de botella operativos únicos. El mecanizado de múltiples caras y la acumulación de tolerancias frecuentemente interrumpen las líneas de producción de ritmo rápido. Para los fabricantes que manejan perfiles arquitectónicos o industriales complejos, los sistemas estándar de 3 ejes a menudo requieren un reposicionamiento manual constante de las piezas. Este manejo repetitivo erosiona inevitablemente los márgenes de beneficio. También introduce costosos errores humanos en conjuntos estructurales críticos. Necesita una solución altamente confiable para mantener la competitividad.
Esta guía proporciona un marco basado en evidencia para evaluar las opciones de actualización de su máquina. Le ayudamos a determinar si pasar a un sistema de 4 ejes es el movimiento estratégico correcto para sus instalaciones. Aprenderá a evaluar con precisión las realidades operativas. También lo ayudaremos a alinear las características de la máquina con aplicaciones de producción específicas. En última instancia, obtendrá los conocimientos necesarios para justificar esta importante inversión en equipos.
El punto de inflexión: la transición a 4 ejes se justifica cuando el reposicionamiento manual de extrusiones largas provoca >15 % de tiempo de inactividad o un apilamiento con tolerancias inaceptables.
Punto ideal de aplicación: la tecnología está diseñada específicamente para el procesamiento de múltiples caras de piezas lineales, especialmente en una configuración de centro de mecanizado CNC de fachada de muro cortina de aluminio de 4 ejes .
La personalización es fundamental: las longitudes de las camas, las zonas de sujeción neumática y la integración del software deben adaptarse a geometrías de perfil específicas para lograr un verdadero retorno de la inversión.
Realidad de la implementación: La adopción de la tecnología de 4 ejes requiere un avance en las capacidades de programación CAM y una cuidadosa atención para evitar colisiones durante la rotación del eje A.
Los fabricantes dependen en gran medida de las fresadoras de 3 ejes para trabajos estándar en placas planas. Sin embargo, su rendimiento es muy inferior cuando se procesan extrusiones de múltiples lados. Descubra rápidamente costes ocultos al producir perfiles estructurales largos. Estas son las tres formas principales en que fallan los sistemas heredados:
Los costos laborales se inflan rápidamente debido a la constante intervención manual.
El apilamiento con tolerancia arruina las geometrías del ensamblaje final.
Los cuellos de botella aceleran el rendimiento general de su fábrica.
El costo de la intervención manual
Cada interacción del operador aumenta sus costos de producción. Su personal desperdicia valiosas horas de trabajo desbloqueando, rotando y volviendo a sujetar extrusiones de 3 a 7 metros. Estos reinicios manuales detienen por completo la rotación del husillo. Provocan que el tiempo de inactividad de las máquinas se dispare. Cuando los operadores voltean manualmente piezas pesadas, los tiempos de ciclo se duplican. Se pierde una valiosa capacidad de producción en cada turno.
Riesgos de acumulación de tolerancia
La rotación manual de piezas introduce profundos riesgos de control de calidad. Cada rotación manual en una máquina de 3 ejes crea pequeñas desalineaciones. Estos pequeños errores se agravan rápidamente. Se convierten en fallas críticas en ensamblajes estructurales como muros cortina. Una desviación de medio milímetro en una cara se amplía en un lapso de 7 metros. Este apilamiento de tolerancias provoca fallas catastróficas en el ensamblaje aguas abajo.
Limitaciones de rendimiento
El procesamiento de una sola cara restringe en gran medida su capacidad de escalado. Durante el cumplimiento de contratos de gran volumen, los cuellos de botella aparecen rápidamente. No se pueden cumplir plazos ajustados si las máquinas permanecen inactivas durante los cambios manuales. Las instalaciones a menudo alcanzan un techo de producción estricto. No se pueden simplemente agregar más turnos para resolver este problema fundamental del flujo de trabajo.
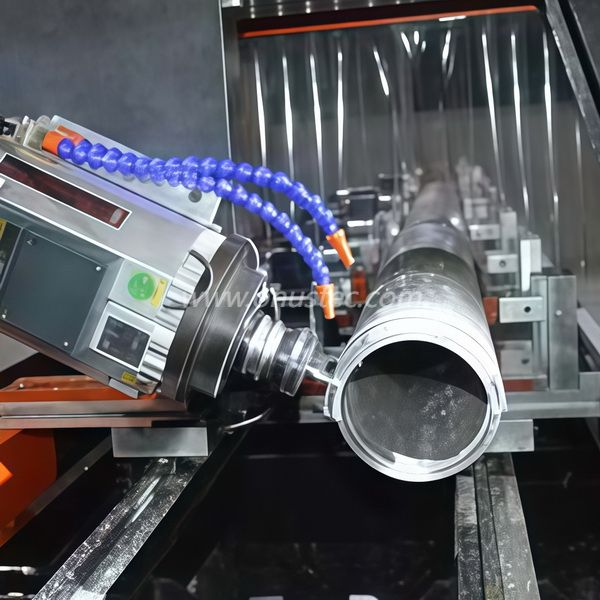
Debe evaluar la estrategia de su máquina de manera pragmática. No todas las instalaciones necesitan capacidades compuestas de múltiples ejes. Examinemos las diferencias reales de producción entre estos sistemas.
3 ejes frente a 4 ejes
Utilice una lente de decisión estricta aquí. Una configuración de 3 ejes definitivamente gana para el enrutamiento de aluminio de placa plana. Sigue siendo muy rentable para el procesamiento de láminas 2D. Sin embargo, se requiere un sistema de 4 ejes al mecanizar tres o cuatro lados de un perfil tubular. Permite el procesamiento continuo de perfiles complejos. El eje normalmente gira de +90° a -90° automáticamente. Esto elimina el giro manual forzado por los sistemas de 3 ejes.
4 ejes frente a 5 ejes
Quizás se pregunte si los 5 ejes son superiores. Aplique la lente de decisión con cuidado. Un sistema de 5 ejes ofrece un mecanizado de ángulos compuestos inigualable. Sin embargo, conlleva un costo de capital entre un 30% y un 50% mayor. También requiere una curva de aprendizaje de programación significativamente más pronunciada. Una máquina de 4 ejes proporciona el equilibrio óptimo entre velocidad, costo y capacidad. Maneja fácilmente el 95% de los perfiles estándar de fachadas y ventanas o puertas.
Cuadro comparativo de estrategias de mecanizado
Característica | Estrategia de 3 ejes | Estrategia de 4 ejes | Estrategia de 5 ejes |
|---|---|---|---|
Manejo de piezas | Es necesario reposicionamiento manual | Rotación automática del eje A | Rotación simultánea completa |
Mejor aplicación | Placas y láminas planas | Perfiles tubulares lineales | Piezas aeroespaciales complejas |
Nivel de costo | Bajo a moderado | Moderado a alto | muy alto |
Tiempo de configuración | Muy alto (múltiples lanzamientos) | Bajo (configuración única) | Moderado |
Actualizar su equipo requiere una coincidencia clara de aplicaciones. La tecnología brilla más cuando se implementa en entornos de fabricación específicos. Una máquina moderna transforma drásticamente estos flujos de trabajo particulares.
La arquitectura moderna exige extrusiones excepcionalmente precisas. Las instalaciones enfrentan la absoluta necesidad de fresar, taladrar y roscar con precisión. Debe procesar múltiples caras de parteluces y travesaños sin problemas. Hacer esto sin perder el punto cero de la máquina es primordial. Un husillo giratorio lo consigue sin esfuerzo. Garantiza la integridad estructural de fachadas de vidrio macizas. Un error común aquí es ignorar la expansión térmica durante estos largos ciclos de mecanizado. Las mejores prácticas dictan el uso de controles de temperatura ambiente durante las fases críticas de molienda.
El sector industrial lleva al límite el procesamiento de extrusión. Vemos una demanda increíble en bandejas de baterías para vehículos eléctricos y componentes aeroespaciales. Los carriles de automatización también requieren una precisión extrema. Para estos componentes, un procesamiento largo y continuo no es negociable. Cualquier interrupción manual corre el riesgo de arruinar costosas materias primas. Puede garantizar una concentricidad absoluta en varias caras. Esto cumple con los estrictos estándares exigidos por los sectores automovilístico y aeroespacial.
Muchas tiendas luchan con variaciones constantes de productos. Los cambiadores automáticos de herramientas (ATC) combinados con la rotación del eje A proporcionan la solución perfecta. Permiten cambios rápidos entre lotes de perfiles completamente diferentes. Puede pasar de una viga estructural pesada a un marco de ventana delicado en cuestión de minutos. Esta agilidad mantiene sus husos en funcionamiento y su negocio rentable.
Las soluciones disponibles en el mercado rara vez optimizan su flujo de trabajo específico. Debe diseñar un sistema estrictamente adaptado a sus necesidades de producción diarias. Analicemos los elementos de configuración principales.
Carrera de trabajo y longitud de la cama
Debe dimensionar el eje X con precisión. Las longitudes comunes incluyen extensiones de 3 m, 4 m, 7 m o completamente modulares. Haga coincidir esto con su longitud máxima de extrusión en bruto. También debe incluir capacidades de mecanizado pendular. Esta configuración de doble zona permite a los operadores cargar piezas en un extremo mientras el husillo trabaja en el otro. Elimina eficazmente el tiempo de inactividad por carga.
Sistemas de sujeción inteligentes
La sujeción de piezas largas requiere una consideración cuidadosa. Debe evaluar el posicionamiento del tornillo de banco motorizado y programable frente a las abrazaderas neumáticas manuales. Las abrazaderas motorizadas se deslizan automáticamente a su posición según el programa CAM. Esto evita la distorsión del perfil y evita colisiones accidentales del husillo. Las abrazaderas manuales cuestan menos pero requieren una vigilancia constante del operador.
Realidades de potencia y par del husillo
No todos los husillos de alta velocidad funcionan de manera idéntica. Debe hacer coincidir las clasificaciones de kW directamente con el espesor de pared típico. Diferenciar claramente entre perfiles de ventana ligeros y aluminio industrial estructural de alta resistencia. Los perfiles ligeros funcionan bien en husillos de 7 kW a 9 kW. Las vigas estructurales industriales suelen exigir entre 12 kW y 15 kW para la eliminación de material agresivo.
Software y CAM específicos de la industria
El hardware no significa nada sin un código sólido. Asegúrese de que el software de control de la máquina se integre perfectamente. Debe conectarse directamente con el software arquitectónico estándar de la industria. Plataformas como LogiKal o SchuCAD son pilares de la industria. Es posible que también necesite fuentes API personalizadas para sistemas ERP propietarios.
Parámetros de configuración óptimos
Componente | Arquitectura ligera (Windows) | Industria Pesada (Automotriz/Estructural) |
|---|---|---|
Potencia del huso | 7kW - 9kW | 12kW - 18kW |
Sistema de sujeción | Neumática manual o semiautomática | Mordazas CNC programables totalmente motorizadas |
Sistema de enfriamiento | Microcaída estándar (MQL) | MQL de alta presión con transportador de virutas |
Longitud de la cama | 3m - 4m | 7 m+ con configuración pendular de doble zona |
Todo lanzamiento tecnológico importante implica cierta fricción. Comprender estos riesgos de implementación le ayudará a evitar retrasos costosos. Prepare a su equipo de manera proactiva para estas transiciones.
La curva de programación CAM
Debes reconocer la brecha de formación inicial. Los operadores deben abandonar los conceptos básicos de enrutamiento 2.5D. Ahora necesitan gestionar trayectorias de herramientas rotativas complejas. También deben comprender los algoritmos avanzados para evitar colisiones. Un cabezal de husillo giratorio introduce nuevos riesgos de colisión. Invierta mucho en capacitación en software de simulación antes de que llegue la máquina.
Requisitos de instalaciones y espacio
Estas máquinas ocupan un espacio enorme. Aborde la huella realista necesaria de inmediato. No mida sólo el chasis de la máquina. Deberá tener en cuenta la carga y descarga segura de perfiles de 7 metros. Las carretillas elevadoras y los puentes grúa requieren pasillos operativos amplios. El espaciado inadecuado crea graves riesgos de seguridad.
Gestión de virutas y refrigerante
El mecanizado de aluminio genera enormes volúmenes de virutas. Discuta la absoluta necesidad de contar con sistemas robustos de evacuación de virutas. Los transportadores de virutas automatizados evitan que la bancada de la máquina se obstruya. También necesita una lubricación precisa por microgotas (MQL). Este sistema aplica aceite altamente atomizado directamente a la herramienta de corte. Está diseñado específicamente para corte de aluminio a alta velocidad. Mantiene las piezas limpias y prolonga drásticamente la vida útil de la herramienta.
La elección del socio de equipos adecuado determina su éxito a largo plazo. Debe mirar mucho más allá de los folletos promocionales estándar. Exigir evidencia de desempeño.
Requerir un estudio de tiempos
No compre basándose únicamente en las especificaciones del papel. Exigir a los posibles proveedores que ejecuten una simulación en vivo. Envíales el archivo CAD de tu perfil más complejo. Haga que demuestren la reducción real del tiempo de ciclo. Un estudio de tiempos adecuado revela fallas de software y capacidades reales del husillo.
Servicio y reemplazo del husillo
Las máquinas inevitablemente se estropean con el uso diario intenso. Evaluar los acuerdos de nivel de servicio (SLA) del proveedor. Investigue la disponibilidad de técnicos locales en su región. También debe comprender el costo y el tiempo de entrega de las piezas críticas. Pregunte específicamente sobre husillos de repuesto y servomotores del eje A. Los tiempos de inactividad prolongados destruirán su programa de producción.
Evaluación financiera
Debe construir un caso de negocio sólido como una roca. Considere el gasto de capital inicial frente a ganancias operativas concretas. Proyecte con precisión sus ahorros anuales en mano de obra. Calcule la enorme reducción en las tasas de desperdicio que se logra al eliminar el volteo manual de piezas. Esta estricta justificación financiera aclarará rápidamente el retorno de su inversión.
Un moderno centro de mecanizado de 4 ejes no es simplemente una fresadora más rápida. Representa un cambio estructural fundamental en la forma en que se procesan los perfiles lineales de aluminio. Al adoptar esta tecnología, se eliminan con éxito las principales ineficiencias del manejo manual de piezas. Protege sus márgenes de beneficio del error humano.
Para instalaciones con grandes inversiones en muros cortina, fachadas o extrusiones personalizadas de más de 2 metros de longitud, la situación es clara. La tecnología pasa rápidamente de un lujo opcional a una necesidad competitiva. No se puede escalar de manera rentable mientras se voltean vigas estructurales manualmente.
Tome medidas inmediatas hoy. Audite sus tasas de desechos actuales y registre sus tiempos de reposicionamiento manual. Identifique los cuellos de botella exactos que frenan su piso de ensamblaje. Luego, comuníquese con ingenieros de equipos confiables para obtener un análisis personalizado del tiempo de ciclo. Comience a construir su justificación financiera ahora para asegurar su capacidad futura.
R: Normalmente oscila entre +90° y -90°, lo que proporciona 180 grados de rotación total. Esto permite mecanizar las caras superior, frontal y posterior sin soltar. Algunos modelos avanzados ofrecen procesamiento continuo de 360° si utilizan mandriles giratorios. Sin embargo, la mayoría de los centros de perfiles estándar se basan en abrazaderas fijas combinadas con un cabezal de husillo que gira rápidamente para lograrlo.
R: Transforma la producción al permitir que todas las muescas estructurales, ranuras de drenaje y orificios de montaje de hardware se mecanicen en una sola configuración. Este enfoque garantiza relaciones geométricas absolutas entre entidades en diferentes caras. Elimina por completo los errores de tolerancia de apilamiento y desalineación que afectan a los métodos tradicionales de rotación manual de 3 ejes durante el ensamblaje final.
R: Generalmente no. Las máquinas optimizadas exclusivamente para aluminio utilizan husillos de alta velocidad y menor par que funcionan entre 18.000 y 24.000 RPM. El acero requiere un torque inmenso, marcos estructurales tipo caja altamente rígidos y RPM muy bajas. Intentar cortar acero en una máquina dedicada al aluminio corre el riesgo de sufrir daños graves en los cojinetes del husillo y fallos catastróficos de la herramienta.
R: Dependiendo en gran medida de su estructura de turnos y volumen de producción, el retorno de la inversión suele oscilar entre 18 y 36 meses. Esta rápida recuperación se debe a la consolidación de dos o tres estaciones de trabajo manuales en un centro totalmente automatizado. También se ve acelerado por una reducción drástica del desperdicio de material y de costosos retrabajos.


