
- COMPAÑÍA
- Productos
- SERVICIO
- CALIENTE
- Competencias centrales
- Historias de éxito
- Noticias y eventos
- CONTACTO
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-09 Origen:Sitio


El escepticismo de la industria a menudo rodea la idea de cortar metal en máquinas construidas tradicionalmente para madera y plástico. Sin embargo, mecanizar aluminio es totalmente posible si el equipo cumple con estrictos umbrales mecánicos. Simplemente no se puede tratar una máquina liviana como un molino industrial. El uso de una fresadora para metal con poca potencia o mal construida provoca fuertes vibraciones de la herramienta, fresas rotas, piezas de trabajo arruinadas y garantías anuladas. La física del corte de metales exige una gran rigidez y características específicas del husillo. Esta guía proporciona un marco basado en evidencia para evaluar y seleccionar una configuración confiable de enrutador CNC de aluminio . Le ayudará a equilibrar las capacidades de producción, la escalabilidad y el retorno de la inversión sin caer en afirmaciones exageradas de los fabricantes. Descubrirá exactamente qué separa a una máquina capaz de un juguete para aficionados. Cubrimos la construcción del marco, las curvas de potencia del husillo y los sistemas de enfriamiento obligatorios para garantizar que su próxima inversión brinde resultados precisos y repetibles.
La rigidez no es negociable: la flexión del pórtico y la falta de masa de la máquina son las principales causas de fallas al cortar aluminio; Se requieren marcos pesados de acero o hierro fundido.
Las especificaciones del husillo son importantes: cortar aluminio requiere un par elevado a RPM más bajas (normalmente entre 10 000 y 18 000 RPM) en lugar de las velocidades ultraaltas que se utilizan para la madera.
El enfriamiento es obligatorio: sin una lubricación continua por niebla y una evacuación agresiva de virutas, el aluminio se derretirá y se soldará por fricción a la herramienta de corte.
La configuración de ejes dicta la aplicación: elija un sistema de 3 ejes para placas planas y un sistema de 4 ejes para extrusiones o piezas geométricas complejas.
El fresado exitoso de aluminio requiere alcanzar puntos de referencia mecánicos específicos. Defina lo que constituye una operación exitosa en su taller antes de evaluar las máquinas. Debe lograr una precisión dimensional constante en láminas grandes. La máquina debe producir un acabado superficial aceptable nada más salir de la mesa. Por último, necesita una vida útil predecible de la herramienta. Si una configuración quema costosas fresadoras cada hora, destruirá rápidamente sus márgenes de beneficio.
Actualmente, el mercado está inundado de máquinas de escritorio que afirman que pueden procesar metal. Estas máquinas "para aficionados" suelen fallar durante la producción continua de aluminio. Explique por qué sucede esto: los marcos de extrusión de aluminio simplemente carecen de la masa física necesaria para amortiguar las vibraciones. Cuando una broca de carburo impacta sobre metal, genera intensas frecuencias de resonancia. Sin una estructura pesada que absorba esta energía, la máquina tiembla incontrolablemente. Esta microvibración se manifiesta como un ruido de herramientas. El chatter destruye la vanguardia y arruina el material.
Las características específicas del material son tan importantes como la rigidez de la máquina. Tenga en cuenta brevemente que no todo el aluminio se comporta de la misma manera durante el fresado. Por ejemplo, el aluminio 6061-T6 funciona notablemente bien. Se astilla limpiamente y disipa el calor de forma eficaz. Por el contrario, las aleaciones más blandas como la 5052 pueden resultar increíblemente gomosas. Los materiales gomosos se adhieren a la ranura de corte. Debe ajustar los requisitos básicos de su máquina según la aleación exacta que planea cortar. El procesamiento de aleaciones gomosas requiere sistemas de lubricación superiores y herramientas altamente especializadas en comparación con los grados aeroespaciales más duros.
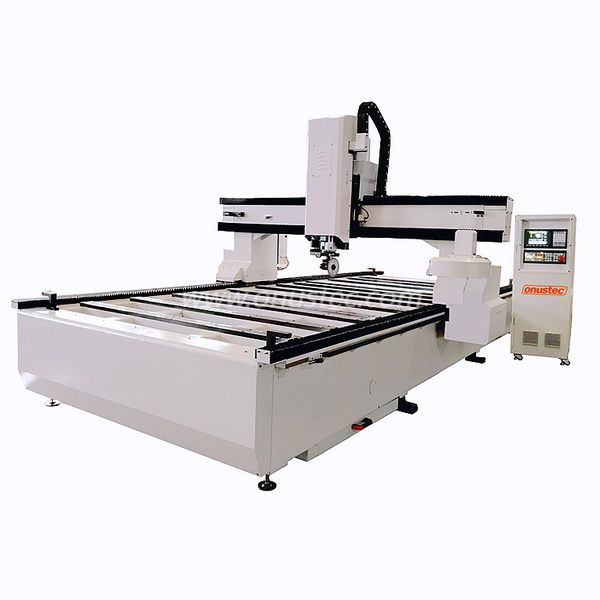
La construcción del marco sirve como columna vertebral de cualquier sistema de enrutamiento confiable. Recomendamos encarecidamente evaluar minuciosamente la construcción del marco antes de firmar una orden de compra. Quiere pórticos de acero soldado y hierro fundido. Proporcionan la inmensa densidad necesaria para trabajar metales. Compare esto con los marcos de aluminio atornillados. Los marcos atornillados pierden integridad estructural con el tiempo. La tensión constante del fresado del aluminio afloja lentamente los pernos, lo que arruina la calibración.
A continuación, evalúe cuidadosamente la mecánica de la transmisión. Busque husillos de bolas de precisión en todos los ejes para máquinas de tamaño más pequeño. Para formatos más grandes, los sistemas de piñón y cremallera helicoidales de alta gama ofrecen un excelente rendimiento y repetibilidad. Elija siempre estas en lugar de las transmisiones por correa estándar. Las transmisiones por correa se estiran bajo cargas de corte pesadas. Este estiramiento introduce una reacción, eliminando por completo su capacidad para mantener tolerancias estrictas.
El rendimiento del husillo dicta su eficiencia de corte. Describimos los requisitos mínimos del husillo con una capacidad mínima de 3 kW (4 HP) para la producción comercial. Cualquier cosa menos carece de la fuerza bruta necesaria para atravesar el metal de manera eficiente. La actualización a un husillo de 5 kW o más proporciona un buffer más seguro para el funcionamiento continuo.
Explique aquí la importancia del par constante en RPM más bajas. Las fresadoras para madera destacan a 24.000 RPM. Sin embargo, el fresado de aluminio requiere mantener cargas de viruta agresivas sin detenerse. Hará funcionar el husillo entre 10.000 y 18.000 RPM. Si el husillo pierde torque a estas velocidades más bajas, la broca frota contra el metal en lugar de cortarlo. Esta fricción crea un calor extremo. Mantener un par constante garantiza una evacuación constante de la viruta.
El aluminio se derrite rápidamente bajo fricción. Detalle la necesidad de una cantidad mínima de lubricación (MQL) o sistemas de microgotas. Sin lubricación, las virutas calientes se sueldan de nuevo a la fresa. Este fenómeno se conoce como re-soldadura de viruta. Los sistemas MQL evitan esto aplicando una niebla altamente atomizada de fluido de corte directamente a la zona de corte.
Analice también los requisitos de aire comprimido. Necesita chorros de aire a alta presión continuamente para despejar el camino de corte. Si la broca vuelve a cortar virutas viejas, la rotura de la herramienta está casi garantizada. Es obligatoria una línea de aire dedicada que apunte directamente a la trayectoria de la herramienta.
Tipo de husillo | Par a bajas RPM (10k-15k) | Idoneidad para enrutamiento de aluminio |
|---|---|---|
Husillo de madera estándar (altas RPM) | Bajo | Pobre: propenso a atascarse y quemarse las herramientas. |
Electrohusillo de par constante | Alto | Excelente: mantiene la carga de viruta de manera eficiente |
Husillo VMC accionado por correa | muy alto | Overkill: normalmente no está disponible en enrutadores grandes |
Elegir un centro de mecanizado enrutador CNC de 3 ejes para aluminio es lo mejor para manejar trabajos de láminas planas estándar. Perfila, perfora y embolsa placas planas de aluminio de manera eficiente. Industrias como la rotulación, el revestimiento de fachadas y el procesamiento de paneles aeroespaciales dependen en gran medida de esta arquitectura sencilla.
Su evaluación aquí debe centrarse en la planitud de la mesa. Incluso ligeras desviaciones en el nivel de la base provocan profundidades de corte inconsistentes. La confiabilidad de la sujeción del vacío es igualmente vital. Los materiales no porosos requieren un volumen de vacío masivo para evitar que se deslicen durante cortes agresivos. Finalmente, verifique la holgura del eje Z. Asegúrese de que el pórtico esté lo suficientemente alto como para dejar pasar los accesorios más gruesos.
Si su producción implica geometría compleja, opte por un centro de mecanizado enrutador CNC de 4 ejes para láminas de aluminio . Esta arquitectura agrega un eje giratorio o un cabezal de husillo articulado. Es mejor para el procesamiento continuo de extrusiones de aluminio y piezas cilíndricas. Destaca en componentes que requieren mecanizado de múltiples lados sin reposicionamiento manual.
Su enfoque de evaluación cambia ligeramente para esta configuración. La precisión del índice del eje giratorio se convierte en la máxima prioridad. Un cuarto eje flojo arruina la alineación de múltiples lados. La rigidez de la mesa de muñones también es muy importante. Cualquier flexión arruina la precisión dimensional de piezas complejas. Confirme la compatibilidad del software CAM al principio del proceso de compra. Las trayectorias de herramientas simultáneas de 4 ejes exigen postprocesadores sofisticados para funcionar sin problemas.
Aborde el elefante en la sala: ¿Por qué comprar un enrutador de gran formato en lugar de un centro de mecanizado vertical (VMC)? La respuesta se reduce a la geometría y la escala. Los centros de mecanizado con enrutador CNC ganan por su enorme área de trabajo de gran tamaño. Mecanizar láminas de 4x8 pies o 5x10 pies en un VMC sería prohibitivamente costoso y físicamente restringido. Las fresadoras proporcionan los enormes tamaños de mesa necesarios para el trabajo de chapa y al mismo tiempo mantienen las inversiones de capital razonables.
Realizar una operación de corte de metales implica gastos específicos más allá de la compra de la máquina. La primera consideración importante es presupuestar herramientas especializadas. Las brocas de madera estándar se derretirán rápidamente. Debe presupuestar fresas de carburo especializadas de ranura única o de ranura O. Los fabricantes de herramientas las diseñan específicamente para el enrutamiento de aluminio. Evacuan las virutas mucho más rápido que las brocas estándar de múltiples canales.
Los requisitos de las instalaciones presentan importantes desafíos logísticos. Es absolutamente imprescindible tener en cuenta el coste de los compresores de aire industriales de alto CFM. Estos compresores robustos impulsan sus sistemas de refrigerante nebulizado y cambiadores de herramientas automáticos neumáticos. La fase eléctrica adecuada es igualmente importante. Los enrutadores comerciales exigen energía trifásica estable de alto voltaje. La instalación de esta infraestructura requiere electricistas certificados y un capital importante.
La seguridad y el cumplimiento del operador exigen una atención estricta. Reconocer los riesgos de las virutas metálicas de alta velocidad es fundamental para la gestión del taller. Fichas afiladas salen volando de la mesa a velocidades alarmantes. Debe presupuestar la necesidad de recintos de seguridad. Las cortinas de luz proporcionan apagado automático si un operador ingresa a la zona de peligro. También son necesarios sistemas de ventilación adecuados para mantener la niebla del refrigerante en el aire fuera de los pulmones de los trabajadores.
Seleccionar la máquina adecuada requiere un enfoque sistemático. Siga estos tres pasos prácticos para finalizar su decisión de compra y proteger su inversión.
Paso 1: Solicite cortes de prueba del mundo real. Nunca compre basándose únicamente en las hojas de especificaciones. Las hojas de especificaciones a menudo exageran las capacidades en perfectas condiciones. Envíe al fabricante un archivo CAD complejo y especifique su grado de aluminio exacto. Solicite un video del corte en tiempo real para verificar si hay conversaciones. Un corte suave y silencioso demuestra que la máquina posee la masa y rigidez adecuadas.
Paso 2: Evaluar la compatibilidad del sistema de control. Asegúrese de que la máquina utilice controladores de código G estándar y no propietarios. Busque Fanuc, Siemens, Syntec o sistemas confiables basados en PC como Mach4 y Centroid. Los controladores propietarios causan enormes dolores de cabeza. Lo encierran en ecosistemas de software específicos y complican futuras reparaciones.
Paso 3: Evaluar el soporte y la disponibilidad de piezas. El tiempo de inactividad acaba con la rentabilidad del taller. Consulta los tiempos de respuesta de los SLA antes de firmar cualquier acuerdo de compra. Examine minuciosamente los términos de garantía de los cojinetes del husillo, ya que estos se desgastan más rápido al cortar metal. Finalmente, confirmar la disponibilidad nacional de repuestos. Esperar meses para reemplazar un sensor arruina los programas de producción.
Para cortar aluminio de forma eficaz con una fresadora es necesario priorizar las características mecánicas centrales. Debe priorizar la masa de la máquina, los husillos especializados y la lubricación activa. No se distraiga con características puramente cosméticas o con áreas de trabajo demasiado grandes. Una máquina rígida garantiza piezas precisas, excelentes acabados superficiales y una larga vida útil de la herramienta.
Sus próximos pasos implican una planificación concreta. Calcule el volumen de producción requerido hoy. Finalice sus requisitos de tamaño máximo de hoja. Una vez que establezca estas métricas fundamentales, comience a solicitar la validación de pruebas de corte a los fabricantes de máquinas de primer nivel. Ver sus piezas reales mecanizadas perfectamente le dará la confianza necesaria para tomar una decisión final e informada.
R: Sí, pero sólo para pases ocasionales y poco profundos a velocidades muy lentas. Para trabajos de producción, una fresadora de madera estándar sufrirá vibraciones y desgaste prematuro. Carece de la rigidez y de los sistemas de refrigeración especializados necesarios para el procesamiento de metales de gran volumen.
R: A diferencia de la madera, que a menudo corta a entre 18 000 y 24 000 RPM, el aluminio generalmente requiere entre 10 000 y 16 000 RPM junto con la velocidad de avance correcta para mantener una carga de viruta adecuada y evitar que se derrita el material.
R: Para la mayoría de las fresadoras CNC de tipo pórtico, un sistema de nebulización MQL (cantidad mínima de lubricación) de alta calidad es suficiente, es más limpio y evita los problemas de óxido y desorden que supone instalar refrigerante de inundación en una bancada de fresadora.
R: Las fresas de corte ascendente de una sola flauta (O-flate) o especializadas de dos flautas son óptimas para que las fresadoras maximicen la separación de virutas a altas velocidades de avance. Las brocas de múltiples flautas tienden a obstruirse y romperse cuando se usan en aluminio.


